

Kundenspezifische Kabelbäume für Lebensmittelverpackungsanlagen: Ausgelegt für Reinigungsanwendungen, Schleppketten und hygienisches Design
2026-09-30 14:27Kundenspezifische Kabelbäume für Lebensmittelverpackungsanlagen: Ausgelegt für Reinigungsanwendungen, Schleppketten und hygienisches Design
Ein Käseverpackungsbetrieb in den Niederlanden schickte uns im März einen Kabelbaum für eine Form-, Füll- und Verschließmaschine. Die Maschine war acht Monate im Einsatz, lief im Dreischichtbetrieb und wurde zweimal täglich einer gründlichen Schaum- und Spülreinigung unterzogen. Die Ummantelung des Hauptkabelbaums war auf das 1,4-fache ihres ursprünglichen Durchmessers angeschwollen und so weich, dass man sie mit dem Fingernagel markieren konnte. Zwei M12-Steckverbinder am Heizkreis der Siegelbacken wiesen innen grüne Korrosion auf. Und das vom Kunden als lebensmittelecht und blau spezifizierte Kabel war schwarz – der Lieferant hatte das Standard-Industriekabel geliefert und angenommen, es würde niemandem auffallen.
Das war ihnen aufgefallen. Das Werk war kurz zuvor bei einem Kundenaudit durchgefallen, weil es das Materialzertifikat für ein Kabel, das in einer Lebensmittelproduktionszone verlief, nicht vorlegen konnte. Dieser Auditfehler kostete sie mehr, als der Kabelbaum selbst zum zehnfachen Preis gekostet hätte.
Lebensmittelverpackungen sind die am meisten überspezifizierte und gleichzeitig am wenigsten durchdachte Kategorie von Kabelbaumarbeiten, die wir durchführen. Jeder kennt die Begriffe: IP69K, lebensmittelecht, hygienisch. Nur selten geben Anfragen an, mit welchen Reinigungsmitteln die Maschine verwendet wird, wie viele Biegezyklen die Energieführungskette pro Schicht durchläuft oder welche der vier oder fünf aktuellen Normen die Maschine tatsächlich erfüllen muss. Dieser Artikel beschreibt, welche Fragen wir stellen, bevor wir ein Angebot erstellen.
Was dieser Artikel behandelt:
Was genau die Kategorie Lebensmittelverpackungsanlagen umfasst und warum die Anforderungen an die Kabelbäume innerhalb dieser Kategorie unterschiedlich sind
Die sieben Belastungsfaktoren, die einen Kabelbaum einer Verpackungsmaschine zerstören, und die entsprechende Konstruktionsreaktion auf jeden einzelnen.
Die fünf Schaltungsfamilien im Inneren einer Verpackungsmaschine
Chemie der Reinigungsmittel: Wie die einzelnen Reinigungsmittel auf die verschiedenen Jackenmaterialien wirken
Was „lebensmittelsicher“ und „hygienisches Design“ tatsächlich für ein Kabel und einen Stecker bedeuten
Kontinuierliche Biegung, Schleppketten und Torsion – die entscheidenden Zahlen
Servo-, VFD- und Encoder-Rückkopplungsverdrahtung
Sicherheitsschaltungen und die Maschinenrichtlinien, die sie erfüllen müssen
Industrielles Ethernet und IO-Link auf einer Verpackungslinie
Auswahl von Steckverbindern für eine Nassreinigungsumgebung
Wie wir entwickeln und testen und welche Fehler wir beheben müssen.
Eine Spezifikationsvorlage, die Sie in Ihre nächste Angebotsanfrage kopieren können.
Inhaltsverzeichnis
Warum dies die schwierigste Umgebung für Gurte ist, die wir bauen
Die fünf Schaltungsfamilien im Inneren einer Verpackungsmaschine
Chemikalien der Reinigungsmittel im Vergleich zum Mantelmaterial
Was Lebensmittelsicherheit und hygienisches Design tatsächlich erfordern
Sicherheitsschaltungen und die zugrunde liegenden Richtlinien
Was Lebensmittelverpackungsanlagen wirklich umfassen
Die Anforderungen an die Kabelbäume unterscheiden sich für jede der unten aufgeführten Produktfamilien. Wenn in Ihrer Angebotsanfrage lediglich „Verpackungsmaschine“ steht, schätzt der Lieferant die Spezifikationen nur teilweise.
Form-, Füll- und Verschließmaschinen (VFFS und HFFS).Vertikale und horizontale Beutelverpackungsmaschinen. Kontinuierlicher oder intermittierender Betrieb, hohe Biegebelastung der Folienzuführung und der Siegelbacken, Siegelbacken mit Heizkreisläufen und Thermoelementen sowie kurze Reinigungsintervalle. Diese Maschinenfamilie zählt zu den anspruchsvolleren, da der bewegliche Gurt innerhalb einer Antriebskette verläuft, die zweimal pro Schicht gereinigt wird.
Thermoformmaschinen und Traysealer.Filmheizung, Vakuum- und Gasspülkreisläufe, Schweißleisten. Häufig in einer Umgebung mit modifizierter Atmosphäre und hoher Luftfeuchtigkeit. Regelmäßige Reinigung mit Chlorschaum.
Kartonierer und Kistenverpacker.Mehr mechanische, mehr pneumatische Belastung, höhere Taktzahlen, stärkere Stoßbelastungen. Üblicherweise weniger gründliche Reinigung, weshalb sie oft unterdimensioniert werden und man sich dann wundert, warum das Kabel am Bestückungskopf ausfällt.
Abfüll-, Verschließ-, Etikettier- und Waagenmaschinen.Produktberührende Bereiche, enge Kabelführung und viele kleine Aktoren und Sensoren an dünnen Kabeln stellen hierbei das größte Problem dar. Die Sensor- und Aktorkabel werden bei Wartungsarbeiten leicht eingeklemmt.
Metalldetektoren, Röntgeninspektion und Kontrollwaagen.Niedrigpegelige analoge und digitale Signale in einer elektrisch störungsreichen Umgebung, direkt neben Hochleistungs-Frequenzumrichtern. Abschirmung und Erdung sind unerlässlich.
Palettierer und End-of-Line-Roboter.Kontinuierliche Torsion am Armgurt, hohe Stoßbelastung und lange Kabelwege. Torsionsfestes Kabel, nicht nur biegefestes Kabel.
Vakuum- und Skinverpackungsmaschinen, Mischer, Teig- und Backlinien.Intensives Abwaschen, klebrige Produkte, aggressive Chemikalien und – in der Bäckerei – viel Mehlstaub. Staub und Feuchtigkeit stellen ein Dichtungsproblem dar, das sich von den einzelnen Faktoren unterscheidet.
Reinigungszonen vs. Trockenzonen in derselben Fabrik.Dies sollte man frühzeitig erwähnen: Ein Geschirr, das von einer trockenen Zone in eine Reinigungszone übergeht, benötigt eine Behandlung für die raueren Bedingungen, und genau an diesem Übergangspunkt dringt das Wasser ein.
Warum dies die schwierigste Umgebung für Gurte ist, die wir bauen
Wir fertigen Produkte für Ladestationen, Fahrzeuginnenausstattungen, Medizingeräte und industrielle Automatisierung. Lebensmittelverpackungen stellen die größte Herausforderung dar, und zwar aufgrund der Kombination verschiedener Belastungen. Eine Ladestation ist jeweils nur ein oder zwei Belastungen ausgesetzt. Eine Verpackungsmaschine hingegen fünf Belastungen gleichzeitig, im Dreischichtbetrieb, und wird von einem Wartungstechniker innerhalb von nur 15 Minuten demontiert und wieder montiert, bevor die Produktionslinie wieder anläuft.
| Stressor | Was es mit dem Kabelbaum macht | Feldsymptom | Was wir dagegen unternehmen |
|---|---|---|---|
| Chemische Reinigung (alkalisch, sauer, chloriert, Peressigsäure) | Mantelaufquellen, Versprödung, Weichmacherextraktion, Angriff auf Steckverbinder | Mantel weich und aufgequollen oder hart und rissig; Steckerstifte korrodiert | Das Material wurde anhand der tatsächlichen Chemikalienliste ausgewählt und durch Eintauchen getestet; es wurde nicht aufgrund einer allgemeinen Angabe zur Chemikalienbeständigkeit ausgewählt. |
| Hochdruck-Warmwasser (Schutzart IP69K) | Wasser wird an Dichtungen vorbeigepresst, Kabel stauen sich, Wasser sammelt sich in flachen Schleifen | Zeitweise auftretende Störungen nach jedem Waschgang, Auslösung des Fehlerstrom-Schutzschalters (FI-Schalter). | Steckverbinder mit Schutzart IP69K, nach unten gerichtete Kabelausgänge, definierte Entwässerung, keine Kabelschleifen in der Kabelführung |
| Kontinuierliche Biegung und Torsion in Schleppketten | Leiterseilermüdung, Schirmbruch, Mantelverschleiß an der Kettenwand | Das Kabel versagt nach 1–3 Millionen Zyklen; das Signal "fixes itself" | Feinlitzenleiter der Klasse 6, Mantel für Schleppketten geeignet, Mindestbiegeradius eingehalten, Lebensdauer getestet (nicht geschätzt). |
| Elektromagnetische Störungen von Frequenzumrichtern und Servoverstärkern | Gleichtaktströme auf den Schirmungen, Störungen der Sensor- und Gebersignale | Abweichungen bei den Gewichtsmesswerten, Fehlalarme des Metalldetektors, zufällige Encoderfehler | Korrekter Schirmanschluss (360°-Klemme, kein Anschlusskabel), separate Strom- und Signalverlegung, VFD-Kabel mit symmetrischer Erdung |
| Temperaturschwankung (CIP bei 80 °C, Gefrierschrank bei -30 °C) | Differenzielle Ausdehnung, Dichtungsverformung, Dichtungsausfall nach Temperaturzyklen | Die Dichtungen werden nach einigen Monaten undicht; das Drehmoment am Ende des Prozesses lässt nach. | Materialpaare, die hinsichtlich Wärmeausdehnung aufeinander abgestimmt sind, Silikon- oder FKM-Dichtungen, thermische Zyklen mit dem realen Profil der Maschine |
| Mechanische Beschädigung bei der Reinigung und Wartung | Zerquetschte und eingeklemmte Kabel, herausgezogene Stecker, gebrochene Drähte innerhalb eines intakten Mantels | Totzonen, die nach einem Servicebesuch auftreten | Verstärkte Zugentlastung, geschützte Kabelführung, ausreichend lange Service-Schleifen, um das Bedienfeld zu öffnen, ohne die Verbindung zu trennen |
| Anforderungen an Lebensmittelsicherheit und Rückverfolgbarkeit | Fehlgeschlagene Prüfungen, fehlende Materialzertifikate, nicht erkennbare Fremdkörper | Prüfergebnis: ein Kunststofffragment im Produkt | Dokumentierte, für den Lebensmittelkontakt geeignete Materialien, bei Bedarf metalldetektierbar, vollständige Materialrückverfolgbarkeit pro Charge |
Jede dieser sieben Zeilen wird zu einem Kostenposten. Werden in Ihrer Angebotsanfrage nur zwei davon erwähnt, erhalten Sie ein Angebot, das zwei davon berücksichtigt; die übrigen fünf werden als Gewährleistungsanspruch oder Prüffeststellung aufgeführt.
Die fünf Schaltungsfamilien im Inneren einer Verpackungsmaschine
Verpackungsmaschinen verfügen über eine zusätzliche Verdrahtungsfamilie im Vergleich zu den meisten anderen Industrieanlagen, da Lebensmittelverpackungslinien fast immer eine Wiege- oder Prüfstufe beinhalten. Wir sortieren jede Zeichnung vor der Angebotserstellung in diese fünf Kategorien.
| Familie | Typische Schaltungen | Strom / Signal | Bauweise | Wo es in einer Verpackungsanlage versagt |
|---|---|---|---|---|
| Stromverteilung | Dreiphasenversorgung für Antriebe und Heizungen, Schütze, Hauptschalter, Leistungsschalter, Transformatoranzapfungen | 400/480 V Wechselstrom, 10–100 A pro Stromkreis | Feindraht-Kupfer, Rohrkabelschuhe, drehmomentgesteuert, phasenmarkiert, mit Schutzkappe | Lose Anschlüsse nach Temperaturzyklen; Kabelschuhe mit dem falschen Werkzeug verpresst |
| Bewegung und Antrieb | Servomotorleistung, Encoder-Rückmeldung, VFD-Ausgang zu den Motoren, Bremswiderstände | 400/480 V Wechselstrom und differentielle Rückkopplung auf niedrigem Niveau | Servokabel mit 4 Adernpaaren (Stromversorgung + 2 geschirmte Adern), Nennspannung 600 V; Frequenzumrichterkabel mit symmetrischer Erdung und Gesamtschirmung | Schirmung mit einem Anschlusskabel anstelle einer 360°-Klemme abgeschlossen; Encoderfehler und Lagerströme |
| Heizung und Wärme | Siegelleistenheizungen, Heißluft, Impulsschweißen, Thermoelement- oder RTD-Rückkopplung, Temperaturregler | Bis zu 230 V Wechselstrom, 2–20 A; Sensorsignale in mV | Hochtemperaturisolierung am Heizelement, separate Leitungsführung für das Sensorpaar, Kühlkörper oder Luftspalt am Übergang | Sensorkabel zusammen mit Heizkabel – der Messwert ist auf dem Prüfstand stabil, driftet aber an der Maschine. |
| Steuerung, Sicherheit und Sensorik | Not-Aus-Schalter, Lichtvorhänge, Verriegelungsschalter, Sicherheitsrelais, Näherungs- und Lichtschranken, pneumatische Ventilblöcke | 24 V DC-Steuerung, Sicherheitsschaltungen gemäß PL d oder PL e | Sicherheitsverkabelung separat und identifizierbar; zwei redundante Kanäle in den Sicherheitskreisen; metalldetektierbare Verbindungen in Produktzonen | Sicherheitsschaltung teilt sich ein Steckergehäuse mit Steuerschaltung – eine einzige Wassereintrittsstelle legt beide Kanäle lahm |
| Netzwerk und HMI | EtherCAT-/PROFINET-/EtherNet/IP-Backbone, IO-Link-Master und -Geräte, HMI-Panel, Remote-IO | 100 Mbit/s bis 1 Gbit/s; IO-Link mit 230,4 kbit/s | Impedanzkontrollierte Adernpaare, verbundene Adernpaargeometrie durch Steckverbinder, X-kodiertes M12 für Ethernet | Standard-RJ45-Stecker in einer Schottwand innerhalb eines Reinigungsbereichs; unverdrillte Spleißstellen; falsche Kabelkategorie für das Protokoll |
Im Bereich der Antriebstechnik liegt das technische Risiko. Im Netzwerkbereich treten sporadische, schwer reproduzierbare Fehler auf. Im Bereich der Heizungstechnik passieren die billigsten Fehler. Und im Bereich der Sicherheitstechnik wird aus einem Fehler nicht nur ein Garantiefall, sondern ein Haftungsfall.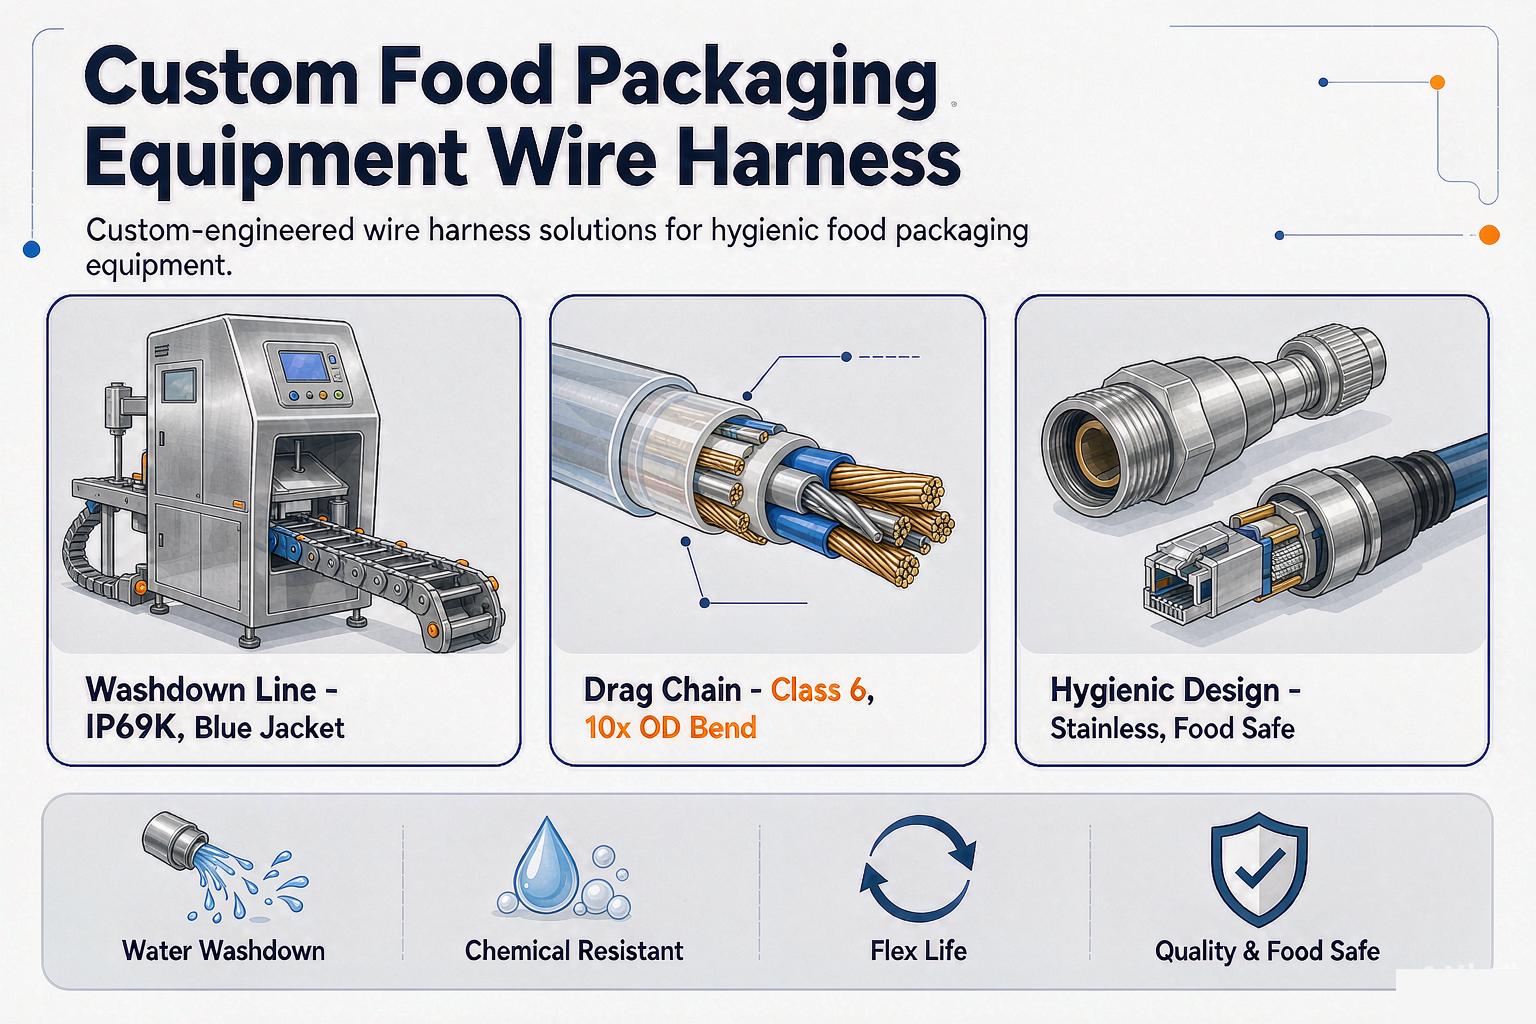
Chemikalien der Reinigungsmittel im Vergleich zum Mantelmaterial
Dies ist die Tabelle, die wir mit fast jeder Angebotsanfrage für Lebensmittelverpackungen zurücksenden, denn eine chemikalienbeständige Jacke ohne Chemikalienliste ist keine Spezifikation.
Fragen Sie Ihr Reinigungsteam nach den tatsächlich verwendeten Produkten und Konzentrationen auf dieser Produktionslinie. Nicht nach der Produktkategorie – sondern nach den Produkten, der Konzentration, der Temperatur und der Einwirkzeit. Vergleichen Sie dies anschließend mit Folgendem:
| Jackenmaterial | Alkalisch (NaOH, pH 11–13, 60–80 °C) | Sauer (Salpetersäure/Phosphorsäure, pH 2) | Chloriert (NaOCl, 100–200 ppm) | Peressigsäure (100–2000 ppm) | Kaltflex-/Schleppkette | Praktischer Hinweis |
|---|---|---|---|---|---|---|
| PVC | Arm | Arm | Arm | Arm | Gerecht | Am günstigsten und der Grund, warum wir den Großteil unserer Reparaturaufträge erhalten. Weichmacherextraktion und Versprödung. Nicht in eine Verpackungsmaschine geben. |
| Polyurethan (PUR) | Gut | Gerecht | Gerecht | Gerecht | Exzellent | Der bewährte Werkstoff für Energieführungsketten. Achten Sie auf die genaue Güteklasse – PUR-Formulierungen unterscheiden sich stark in ihrer Hydrolyse- und Heißwasserbeständigkeit. |
| TPE / TPE-V | Gut | Gut | Gerecht | Gut | Sehr gut | Gute Balance für Reinigungsleitungen. Überprüfen Sie die Leistung bei Warmwasser und Chlor anhand der tatsächlichen Lieferantenqualität. |
| Silikon | Gut | Gerecht | Gerecht | Arm | Gerecht | Ausgezeichneter Temperaturbereich und hohe Kälteflexibilität. Schlechte Beständigkeit gegenüber Peressigsäure und geringe mechanische Festigkeit. In einigen Lebensmittelbetrieben besteht zudem ein Kontaminationsrisiko – fragen Sie daher vorab nach, ob das Material geeignet ist. |
| FEP / PTFE | Exzellent | Exzellent | Exzellent | Exzellent | Arm | Chemisch gesehen ist es die Antwort auf fast alles, aber steif, teuer und in einer Schleppkette unpraktisch. Normalerweise wird es zum Schutz vor Abrieb mit Edelstahl umflochten. |
| XLPO / vernetztes Polyolefin | Gut | Gut | Gut | Gerecht | Mittelmäßig bis gut | Häufig in Umgebungen mit Chemikalien und Reinigungsanwendungen. Überprüfen Sie die Biegefestigkeit, bevor Sie das Kabel in eine Kette einbauen. |
| ETFE | Exzellent | Exzellent | Exzellent | Exzellent | Arm | Dünnwandig und robust, flexibler als FEP, dennoch kein Material für Schleppketten. Gut geeignet für Sensorleitungen in stark beanspruchten Bereichen. |
Zwei Dinge sollten klar gesagt werden.
Eins:Die oben genannten Bewertungen sind relativ und stellen keine Garantie dar. Jede Bewertung hängt von Konzentration, Temperatur und Einwirkzeit sowie der genauen Verbindung ab, nicht von der Polymerfamilie. Es gibt PUR-Typen, die 1000 Stunden in Peressigsäure überstehen, und andere, die sich innerhalb eines Monats zersetzen. Wir testen Kandidatenmaterialien durch Eintauchen in die tatsächliche Konzentration und Temperatur der Anlage, bevor wir sie in ein Programm aufnehmen, und bewahren die Proben auf.
Zwei:Chemische Einwirkung ist nicht der einzige Mechanismus. Ein Mantel kann absolut chemikalienbeständig sein und dennoch versagen, weil Reinigungswasser durch die Verbindungsstelle eindringt und der Ausfall elektrischer, nicht materialbedingter Natur ist. Die obige Tabelle gibt Auskunft über den Mantel. Sie sagt nichts über die Verbindungen aus, und gerade dort treten die meisten Ausfälle auf.
Was Lebensmittelsicherheit und hygienisches Design tatsächlich erfordern
Die Angabe „Lebensmittelqualität“ auf einem Kabeldatenblatt hat keine eindeutige rechtliche Bedeutung. Sie bedeutet in der Regel, dass das Mantelmaterial in einer Positivliste aufgeführt ist und der Hersteller eine entsprechende Bestätigung vorliegen hat. Dies ist ein erster Schritt, aber keine Garantie für die Einhaltung der Vorschriften.
Je nachdem, wo Ihr Gerät installiert ist, haben Sie es wahrscheinlich mit einer Kombination der folgenden Faktoren zu tun:
FDA 21 CFR 177.2600für Gummiartikel, die für den wiederholten Gebrauch bestimmt sind, und21 CFR 177.1520für Olefinpolymere, plus21 CFR 178.3297für Farbstoffe. Dies sind die materiellen Grundlagen für eine US-amerikanische Zulassung für Lebensmittelkontaktmaterialien.
EU-Verordnung 1935/2004als Rahmen, mitEU-Verordnung 10/2011für Kunststoffmaterialien und -artikel,EU 2023/2006für gute Herstellungspraxis bei Materialien mit Lebensmittelkontakt.
3-A Hygienestandards, weit verbreitet in der Milchwirtschaft und generell in US-amerikanischen Lebensmittelbetrieben, wobei es nicht nur um das Material, sondern auch um Design und Reinigungsfähigkeit geht.
EHEDG-Leitlinienfür hygienisches Design und einfache Reinigung, woraus in europäischen Anlagen üblicherweise die Anforderungen an die Maschinen resultieren.
IN 1672-2für die Hygiene von Lebensmittelmaschinen, die ein Maschinenbauer erfüllen muss und die sich bis hin zu den von Ihnen spezifizierten Komponenten auswirkt.
Anforderungen an Lieferanten seitens des Werks selbst.Metalldetektierbarkeit, Farbkennzeichnung, Fremdkörperkontrolle. Das sind zwar keine Normen, aber sie führen zu Beanstandungen bei Audits, und ihre Behebung ist kostenlos, wenn man sie frühzeitig erkennt.
Daraus ergeben sich einige praktische Anforderungen, die wir standardmäßig in den Kabelbaum einbauen, wenn der Kunde uns mitteilt, dass die Maschine in einem Lebensmittelbereich betrieben wird:
Blaue Jacken, wenn im Werk die blaue Konvention verwendet wird.Blau ist in der Branche üblich für Komponenten, die nicht für Lebensmittel bestimmt sind, damit sie sich von Lebensmitteln und Edelstahl abheben und ein Bruchstück leicht erkennbar ist. Wenn das Werk Blau vorschreibt, liefern Sie bitte Blau. Liefern Sie nicht Schwarz und behaupten Sie nicht, es handele sich um dasselbe Kabel.
Bei metalldetektierbaren Bauteilen setzt das Werk einen Metalldetektor oder eine Röntgenprüfung des Endprodukts ein.Kabelbinder, Clips und Dichtungen mit erkennbarer Füllmasse. Sie kosten zwar etwas mehr, eliminieren aber eine ganze Kategorie des Fremdkörperrisikos.
Keine Fallen, keine Spalten, keine horizontalen Vorsprünge.Das ist der Aspekt der hygienischen Konstruktion, und er gilt für den Kabelbaum: Kabelführung, die keinen Tiefpunkt für Wasseransammlungen schafft, Steckverbinder, die so montiert sind, dass sie ablaufen können, Dichtungen, die sitzen und nicht gequetscht werden.
Vollständige Materialrückverfolgbarkeit.Wenn der Prüfer das Materialzertifikat für das Kabel im Lebensmittelbereich verlangt, sollten Sie es anhand der Chargennummer vorlegen können. Wir gewährleisten die Rückverfolgbarkeit ab der Kabelcharge, und die Dokumentation wird zusammen mit dem Kabelbaum geliefert.
Wir sind keine Zertifizierungsstelle für Lebensmittelsicherheit. Wir fertigen nach den vorgeschriebenen Materialvorgaben, bewahren die Dokumentation auf und geben Ihnen im DFM an, wo ein Auditor unserer Meinung nach suchen wird.
Kontinuierliche Biegung, Schleppketten und Torsion
Hier fließen sowohl das Geld als auch die Ingenieursleistung hin, und hier erweist sich ein Großteil der Industriekabel stillschweigend als ungeeignet.
Eine Verpackungsmaschine mit beweglichem Schlitten – bestehend aus Backenbaugruppe, Bestückungskopf und Folienzuführung – führt ihr Kabel über eine Energieführungskette. Ein Kabel, das 30 Mal pro Minute, im Dreischichtbetrieb und an fünf Tagen in der Woche gebogen wird, durchläuft etwa 2,4 Millionen Zyklen pro Jahr. Standard-Industriekabel sind dafür nicht ausgelegt. Sie sind für gelegentliches Biegen oder für statische Installationen mit Biegung konzipiert; der Unterschied liegt in der Leiterverseilung und dem Mantelmaterial.
Was zählt, in der Reihenfolge:
Leiterseilklasse.Für alle Anwendungen, die dauerhaft gebogen werden, ist ein feindrähtiger Leiter der Klasse 6 oder besser erforderlich. Ein Leiter der Klasse 5 in einer Schleppkette versagt aufgrund von Materialermüdung, selbst wenn der Mantel intakt ist.
Biegeradius – real, nicht nominal.Ein Energieführungskettenseil benötigt typischerweise den 7,5- bis 10-fachen Außendurchmesser für kontinuierliche Biegung. Dieser Radius muss über den gesamten Hub, einschließlich des Ein- und Austritts der Kette, beibehalten werden. Die meisten Ausfälle von Energieführungskettenseilen treten am festen Eintrittspunkt auf, wo das Seil geklemmt ist und die Biegung konzentriert ist.
Jacke gegen Abrieb.In einer Kette reibt das Kabel millionenfach an benachbarten Kabeln und an der Kettenwand. PUR ist die übliche Lösung. Ein nur auf Chemikalienbeständigkeit ausgelegter Kabelmantel scheuert sich oft durch.
Torsion ist nicht dasselbe wie Biegung.Ein Roboterarm-Kabelbaum, der sich um ±180° pro Meter dreht, benötigt ein torsionsfestes Kabel mit mehrlagiger oder gebündelter Leiterkonstruktion. Ein in einer Torsionsanwendung eingesetztes, biegsames Kabel versagt zuerst an der Abschirmung – die Abschirmung bricht, und dann wird das Signal zeitweise unterbrochen, bevor die Stromversorgung ausfällt.
Die Lebensdauer wurde durch Tests bestätigt.Wir bauen die Baugruppe und testen sie in einem Prüfstand mit den Hub-, Geschwindigkeits- und Radiusparametern der Maschine. Anschließend dokumentieren wir die erreichten Zyklen. Wenn Ihnen ein Lieferant beispielsweise 10 Millionen Zyklen nennt, ohne Radius und Geschwindigkeit anzugeben, bezieht er sich auf eine Katalognummer für ein Kabel und nicht auf Ihre Anwendung.
Physikalische Trennung innerhalb der Kette.Strom-, Servo- und Netzwerkkabel in derselben Kette müssen getrennt oder zumindest in verschiedenen Kettenkammern verlegt werden. Das Bündeln und Fixieren dieser Kabel mit Kabelbindern ist die häufigste Ursache für EMV-Probleme in Verpackungsmaschinen.
Hier erfahren Sie, wie wir die Bewegung einer Verpackungsmaschine in eine Kabelspezifikation übersetzen. Nutzen Sie dies als Ausgangspunkt für Ihre Angebotsanfrage und überprüfen Sie die Spezifikationen anschließend mit einem Zyklustest bei Ihrem tatsächlichen Hub und Radius:
| Bewegung in der Maschine | Leiterkonstruktion | Minimaler Biegeradius (kontinuierliche Biegung) | Jacke | Lebensdauer für die Konstruktion | Häufiger Fehler |
|---|---|---|---|---|---|
| Statisches Routing im Inneren des Gehäuses | Klasse 5 gestrandet | 4× OD einmalig fixiert | Allgemeine Eignung für chemische Zwecke gemäß Reinigungsliste | Keine Flex-Anwendung | Überall Schleppkettenkabel verwenden und für Zyklen bezahlen, die man nie nutzen wird |
| Gelegentliche Flexibilität (Tür, Paneel, Wartungszugang) | Klasse 5 gestrandet | 4× bis 6× VON | Flexible Sorte mit guter Kälteleistung | 10.000 – 100.000 Zyklen | Die Kälteflexibilität wird außer Acht gelassen; das Kabel, das sich im Sommer problemlos biegt, bricht in einer kalten Packhalle. |
| Schleppkette, mittlere Taktfrequenz (Filmtransport, Indexierwagen) | Feinstrang der Klasse 6 | 7,5× OD | PUR, abriebfest, chemisch abgestimmt | 1 – 5 Millionen Zyklen | Das Kabel wird am Ketteneintritt fest eingeklemmt, sodass sich die Biegung auf eine Stelle konzentriert. |
| Schleppkette, hohe Taktzahl (vertikale Dichtbacken, Hochgeschwindigkeits-HFFS) | Klasse 6, Feinstrang, gebündelte Konstruktion | 10× OD | PUR, hohe Abriebfestigkeit | 5 – 10 Millionen Zyklen | Servo- und Netzwerkkabel in derselben Kammer bündeln und fest verknoten |
| Torsion (Roboterarm, drehbarer Schlitten, ±180° pro m) | Torsionsbeständige Schichtkonstruktion | Gemäß den Torsionsspezifikationen des Kabels, nicht gemäß dem Biegeradius | PUR oder TPE mit hoher Reißfestigkeit | 1 – 5 Millionen Torsionszyklen | Bei Verwendung eines flexiblen Kabels tritt der Fehler zuerst an der Abschirmung auf, und das Symptom ist ein intermittierendes Signal vor einem Stromausfall. |
| Kombinierte Flexibilität und Torsion (mehrachsiger Bestückungskopf) | Torsions- und biegegeprüft, einzeln abgeschirmte Paare | Gemäß Kabelspezifikation, mit Zugentlastung an beiden Enden | PUR, hohe Reiß- und Abriebfestigkeit | Programmspezifisch; muss einem Zyklustest unterzogen werden | Angenommen, die schlechtere der beiden Bewertungen genügt. Die kombinierte Bewegung ist ein anderer Test, und wir testen sie kombiniert. |
| Frei hängendes Kabel an einem Moving Head (ohne Kette) | Feindraht der Klasse 6 mit Stützelement bei längeren Strecken | Biegung, die durch die eigene Kettenlinie des Kabels definiert wird | PUR, UV und chemisch abgestimmt | Programmspezifisch | Das Gewicht wird außer Acht gelassen. Ein frei hängendes Kabel hängt durch, und die Belastungsgrenze verlagert sich zur oberen Klemme. |
Servo-, VFD- und Encoder-Rückkopplungsverdrahtung
Bei der Verkabelung von Bewegungssystemen handelt es sich um eine Kabelbaumfamilie, bei der ein auf dem Prüfstand einwandfrei funktionierender Kabelbaum in der Produktion Probleme verursacht. Drei spezifische Probleme treten dabei immer wieder auf.
Abschirmungsbeendigung.Die korrekte Methode ist eine 360°-Klemme, die die Abschirmung an beiden Enden, wie konstruktionsbedingt erforderlich, vollständig mit dem Maschinenrahmen oder dem Antriebsgehäuse verbindet. Die falsche Methode – die von den meisten Kabelbaumherstellern standardmäßig verwendet wird – besteht aus einem einzelnen Ableitungsdraht, der an die Abschirmung gelötet und auf einen Anschluss gelegt wird, während der restliche Teil der Abschirmung abgeschnitten ist. Dies ist ein sogenannter „Pigtail“, und ein Pigtail ist eine Induktivität. Bei hohen Frequenzen ist er nahezu wirkungslos, und das Encoder-Rauschen, das er eigentlich unterdrücken sollte, äußert sich in zufälligen Positionsfehlern.
Aufbau des VFD-Kabels.Ein Motorkabel an einem PWM-Antrieb führt Gleichtaktströme über die Schirmung. Die optimale Lösung ist ein Frequenzumrichterkabel mit drei symmetrischen Phasenleitern und einem symmetrischen Erdungsleiter, die alle von einer Gesamtschirmung aus Folie und Geflecht umhüllt und an beiden Enden geerdet sind. Die Verwendung von drei separaten einadrigen Kabeln plus Erdungsleiter ist gängige Praxis und gleichzeitig der Grund dafür, dass manche Anlagen Probleme mit Lagerströmen und Störaussendungen aufweisen, die die EMV-Prüfung nicht bestehen.
Encoder- und Feedback-Paare.Das Encoder-Feedback ist ein Differenzsignal mit niedrigem Pegel, das parallel zum Schaltstromkabel in derselben Maschine verläuft. Es benötigt eigene, geschirmte, verdrillte Adernpaare, eine eigene Leitungsführung und eine definierte Masse. Wenn ein Servokabel Stromversorgung und Feedback in einem gemeinsamen Mantel vereint – was üblich und unproblematisch ist –, müssen die Adernpaare innerhalb des Gesamtschirms einzeln geschirmt sein, und die Geometrie der Adernpaare muss den Anschluss am Stecker unbeschadet überstehen. Dies überprüfen wir mittels TDR an der fertigen Baugruppe für schnelleres Feedback.
Auch die Wartungsanforderungen müssen bei der Konstruktion berücksichtigt werden. An Verpackungsmaschinen ist das Servokabel oft das Erste, was ein Techniker abzieht, wenn sich ein Gelenk bewegt. Ist der Stecker an dieser Stelle nicht codiert, farblich gekennzeichnet und beschriftet, wird die Maschine früher oder später falsch wieder zusammengebaut. Wir versehen Bewegungsschaltungen standardmäßig mit Beschriftungen und Codierungen und informieren Sie, falls die Kundenzeichnung dies nicht vorsieht.
Sicherheitsschaltungen und die zugrunde liegenden Richtlinien
Ein Kabelbaum einer Verpackungsmaschine umfasst die Sicherheitsschaltungen, und diese Sicherheitsschaltungen haben rechtliche Bedeutung. Ein Fehler bei deren Installation stellt keinen Qualitätsmangel dar.
Die Anforderungen, nach denen ein Maschinenbauer üblicherweise arbeitet:
EN ISO 13849-1für das Leistungsniveau sicherheitsrelevanter Steuerungssysteme — PL d oder PL e für eine Verpackungsmaschine mit Schutztür oder Lichtvorhang, abhängig von der Risikobewertung.
EN ISO 13849-2für die Validierung, bei der die Dokumentation der tatsächlichen Verkabelung von Bedeutung ist.
EN 62061 / IEC 61508für Maschinen mit SIL-Zertifizierung undIEC 61511in Prozesskontexten.
EN 60204-1für die elektrische Ausrüstung von Maschinen – Leiterfarben, Schutzpotentialausgleich, Not-Aus-Funktion und die Anforderung, dass Sicherheitsschaltungen nicht durch einen einzelnen Fehler außer Kraft gesetzt werden.
IN 1672-2im Hinblick auf die Hygiene von Lebensmittelmaschinen, wodurch die elektrische Konstruktion mit den Anforderungen an die Reinigungsfähigkeit verknüpft wird.
EU-Maschinenverordnung 2023/1230, die die Maschinenrichtlinie für neue Maschinen, die auf dem EU-Markt in Verkehr gebracht werden, ersetzte, mit den gleichen grundlegenden Sicherheitszielen und aktualisierten Konformitätsverfahren.
Was das auf der Ebene des Kabelbaums bedeutet und was wir bauen:
Redundante Kanäle wurden physisch getrennt gehalten.Zwei im selben Mantel verlegte Sicherheitskanäle sind zulässig, sofern sie separat isoliert und gekennzeichnet sind. Zwei Kanäle, die sich einen Anschlussblock teilen, stellen eine potenzielle Fehlerquelle dar. Dies wird im DFM (Design for Manufacturing) vermerkt, falls die Zeichnung dies vorsieht.
Identifizierbare Sicherheitsleiter.Einheitliche Farben oder Markierungen ermöglichen es dem Techniker, sicherheitsrelevante Stromkreise ohne Zeichnungsstudium zu erkennen. Die meisten Anlagen haben ihre eigene Konvention; wir halten uns daran.
Schutzhaftung durch Messung nachgewiesen.Die Erdungsdurchgängigkeit von jedem leitfähigen Gehäuse und jedem zugänglichen Metallteil zurück zum PE-Anschluss wird sichergestellt. Die Messung erfolgt an jeder Baugruppe, die Dokumentation wird durchgeführt und die Anlage wird mitgeliefert.
Not-Aus-Schaltungen sind für die jeweilige Kategorie verdrahtet, nicht für beliebige Zwecke.Normalerweise geschlossene Stromkreise und kein Sicherheitsstromkreis, der über einen Stecker geführt ist, den ein Wartungstechniker zum Testen von etwas abziehen kann.
Dokumentation, die einer Prüfung standhält.Prüfprotokolle für Durchgang, Isolation und Potentialausgleich, rückverfolgbar zu einer Charge und einem Bediener. Wenn der Auditor oder die benannte Stelle fragt, wie Sie die Sicherheitsverdrahtung validiert haben, ist dies die Antwort.
Ethernet und IO-Link auf einer Verpackungslinie
Moderne Verpackungslinien sind bis hin zum Sensor durchgängig vernetzt, und genau hier treten die sporadischen Fehler auf. Ein Netzwerkfehler in einer Verpackungslinie wird üblicherweise zwei Wochen lang dem Controller angelastet, bevor sich jemand die Kabel ansieht.
EtherCAT, PROFINET, EtherNet/IP, Powerlink, SERCOS.Unterschiedliche Protokolle erfordern unterschiedliche Kabelanforderungen. Ein Kabel, das für 100BASE-TX-Ethernet geeignet ist, erfüllt möglicherweise nicht die Anforderungen an Rückflussdämpfung und Impedanz eines deterministischen Protokolls, das mit 100 Mbit/s und kurzen Zykluszeiten arbeitet. Wählen Sie das Kabel anhand des Protokolls und nicht anhand von Ethernet-Standards.
Konnektorcodierung.M12-Stecker sind X-codiert für Gigabit-Ethernet, D-codiert für Fast Ethernet, A-codiert für IO-Link und Sensoren und B-codiert für ältere Anschlüsse. Ein D-codiertes Kabel, das in eine A-codierte Buchse gesteckt wird, führt früher oder später zu einem Problem. Die Einhaltung der Farb- und Codierungsregeln beugt dem vor.
IO-Link (IEC 61131-9).Punkt-zu-Punkt-Verbindungen mit 24 V und bis zu 230,4 kbit/s sind laut Spezifikation bis zu 20 m Länge mit ungeschirmten Kabeln zulässig – genau deshalb ist IO-Link so beliebt und deshalb setzen Unternehmen es mit herkömmlichen Sensorkabeln ein und wundern sich dann, warum der Download von Geräteparametern in einem elektrisch störungsanfälligen Schaltschrank ab 20 m Entfernung fehlschlägt. Wir verwenden daher unabhängig von der Spezifikation für ungeschirmte Kabel ausschließlich IO-Link-konforme Kabel mit dem korrekten Leiterquerschnitt.
Single Pair Ethernet.In Verpackungsmaschinen kommt jetzt die Technologie zum Einsatz, bei der Strom und Daten über ein einziges Kabel (PoDL) übertragen werden. Das Kabel ist deutlich leichter und lässt sich viel einfacher durch eine Verbindung führen. Wenn Sie eine neue Maschine entwickeln, sollten Sie dies unbedingt in Betracht ziehen, da sich die Kabelbaumarchitektur dadurch grundlegend ändert.
Routing-Disziplin.Netzwerkkabel dürfen nicht im selben Verteilerkasten wie Motorkabel verlegt werden und dürfen nicht parallel zu einem Frequenzumrichterausgang für Zähler verlaufen. Kreuzungen müssen im rechten Winkel erfolgen.
Überprüfung.Wir führen an jeder Netzwerkbaugruppe eine Durchgangsprüfung und eine Paarzuordnung durch und, falls vom Kunden gewünscht, einen TDR- oder Zertifizierungstest. Eine Netzwerkbaugruppe, die die Durchgangsprüfung besteht, aber die Impedanzprüfung nicht besteht, ist die mit Abstand teuerste Art von Kabelbaum, die vor Ort zu debuggen ist.
Anschlüsse für eine Reinigungsumgebung
Zwei Regeln. Erstens: Die Schutzart IP69K eines Steckers gilt nur im zusammengesteckten Zustand mit dem passenden Gegenstück. Zweitens: Die Kabeleinführung ist die Stelle, an der Wasser eindringt – und zwar bei fast jedem Defekt, den wir beheben.
| Steckverbinderfamilie | Typische Verwendung an einer Verpackungsmaschine | In der Praxis erreichte Bewertung | Was man sehen sollte |
|---|---|---|---|
| M8 / M12 Rundkurs (A, B, D, X codiert) | Sensoren, Aktoren, IO-Link-Geräte, Netzwerkanschlüsse | IP67 bis IP69K mit dem richtigen Gehäuse und der richtigen Schutzklasse | Wird die Überwurfmutter zu fest angezogen, kann der Einsatz brechen. Geben Sie das korrekte Drehmoment an und verwenden Sie einen Drehmomentschlüssel. Prüfen Sie außerdem die Schutzart des Gegenstücks – ein spritzwassergeschützter Stecker in einer Standardsteckdose entspricht maximal der Schutzart IP67. |
| M12 Edelstahlgehäuse (V4A / 316L) | Produktkontaktzonen, stark reinigungsintensive Linien | IP69K-zertifiziert und übersteht die Reinigungschemikalien | Das Gehäuse ist aus Edelstahl, die Dichtung im Einsatz stellt die Schwachstelle dar. Überprüfen Sie das Dichtungsmaterial anhand Ihrer Chemikalienliste. |
| M23 / M40 Servo-Steckverbinder | Servomotorleistung und Rückkopplung | IP67 typisch; IP69K mit dem richtigen Gehäuse | Ausrichtung der Stifte bei der Montage. Ein verbogener Stift in einem 17-poligen M23-Stecker muss repariert werden, er darf nicht justiert werden. Außerdem: Die Schirmung muss auf dem Gehäuse aufliegen, nicht auf einem losem Kontakt. |
| Robuste rechteckige Abzugshauben (Han®-Ausführung, 6B bis 24B) | Schnittstellen für Schalttafeln, Motoranschlüsse, Mehrkreis-Schottwände | Schutzart IP65 bis IP69K, abhängig von Haube, Dichtung und Kabelverschraubung. | Die Kabelverschraubung ist das Dichtungselement, nicht die Kappe. Eine korrekt dimensionierte Kabelverschraubung kann auf einem falsch dimensionierten Kabel nicht abdichten, und diese Kombination führt häufig zu Ausfällen. Die Kabelverschraubung muss dem tatsächlichen Kabeldurchmesser entsprechen. |
| 7/8" Mini und Brad Harrison Stil | Ältere Verpackungsanlagen, Motor- und Ventilbänke | IP67 typisch | In nordamerikanischen Werken ist dies immer noch weit verbreitet. Halten Sie Ersatzteile bereit und seien Sie vorsichtig mit den entsprechenden Teilen – die Keilnut- und Kontaktanordnungen unterscheiden sich je nach Hersteller. |
| Industrieller RJ45-Stecker in einem abgedichteten Gehäuse | HMI- und Schranknetzwerkschnittstellen | IP67 mit der korrekten Shell, IP20 ohne | Eine Standard-RJ45-Buchse in einer offenen Schottwand in einem Nassreinigungsbereich entspricht der Schutzart IP20. Genau hier liegt das Problem. Verwenden Sie ein abgedichtetes Gehäuse oder eine M12-X-Stecker-Buchse. |
| Push-Pull- und Bajonett-Rundsteckverbinder | Schnellwechselwerkzeuge, abnehmbare Schlitten | IP67 zu IP69K im Steckzustand | Komfort ist hier das Ziel, birgt aber gleichzeitig auch Risiken. Prüfen Sie, ob die Verriegelung auch bei Reinigung und Vibrationen einwandfrei funktioniert und ob sich der Stecker nicht falsch herum einstecken lässt. |
Noch ein Punkt zur Abdichtung, der fast nichts kostet: Das Kabel muss von oben in den Stecker eingeführt werden, oder der Stecker muss so montiert sein, dass Wasser ablaufen kann, oder beides. Wasser in einer horizontalen Kabeleinführung muss die Dichtung nicht beschädigen – es reicht, wenn es dort verbleibt, bis die Dichtung altert.
Wie wir einen Verpackungskabelbaum aufbauen und testen
Der Prozess an sich ist nicht ungewöhnlich. Die Disziplin liegt in der Abfolge und in den Tests, die wir als obligatorisch und nicht als optional betrachten.
DFM-Überprüfung anhand der Zeichnung, der Reinigungschemie, der Anzahl der Flexzyklen und der Lebensmittelzone.Wir prüfen Leiterdimensionierung, Mantelmaterial gemäß Chemikalienliste, Biegeradius der Schleppkette, Schirmanschlussart und Trennung der Sicherheitsschaltung. Zwei Werktage, kostenlos. Diese Prüfung führen wir unabhängig vom Auftragsausgang durch.
Materialien ausgewählt und mit hinterlegten Zertifikaten gesperrt.Drahtcharge, Steckverbinder-Charge, Dichtungsmaterial, Dokumentation zum Lebensmittelkontakt (sofern zutreffend). Diese Daten werden im Programm erfasst und für die gesamte Programmlaufzeit sowie den Prüfzeitraum aufbewahrt.
Schneiden, Abisolieren und Crimpen mit kalibrierten Werkzeugen.Protokolle zur Crimp-Höhe pro Charge. Geschlossene Crimpverbindungen an allen Hochstromanschlüssen. Niemals handgecrimpte Stromanschlüsse.
Zugkraft an allen Hochstrom- und sicherheitskritischen Anschlüssen.Kein Beispiel. Dreißig Sekunden pro Anschluss, und es erfasst die eine Quetschung, die einen Leitungsstopp verursacht hätte.
Die Schirmung wurde durch Inspektion und durch Messung an Netz- und Rückkopplungsschaltungen verifiziert.360°-Klemme oder dokumentierter einseitiger Abfluss, gemäß dem EMV-Plan des Kunden.
Die Montage erfolgt unter Prüfung der Dichtheit während des Montagevorgangs.Dichtungen sitzen, Kabelverschraubungen auf den tatsächlichen Kabeldurchmesser abgestimmt, Manschetten korrekt ausgerichtet, keine Dichtung durch zu fest angezogenes Gehäuse herausgedrückt.
100 % elektrische Prüfung.Durchgang und Polarität, Isolationswiderstand, Hochspannungsprüfung an Stromkreisen, Durchgang der Schutzleiterverbindungen werden an jeder Baugruppe gemessen. TDR-Messungen an impedanzgesteuerten Adernpaaren erfolgen, sofern spezifiziert.
Programmvalidierung.Chemische Immersion der Prüfmaterialien bei der realen Konzentration und Temperatur im Werk. Kettenzugzyklusprüfung bei realem Hub und Radius der Maschine. Thermische Zyklenprüfung mit CIP-Reinigung und Tiefkühlbedingungen. IP-Prüfung in montierter Position. Zyklenprüfung der Zugentlastung.
Die Dokumente sollten der Sendung beiliegen.Prüfprotokolle, Materialzertifikate, Rückverfolgbarkeitsdiagramm und gegebenenfalls die Dokumentation zum Lebensmittelkontakt, jeweils chargenbezogen.
| Prüfen | Was es fängt | Angewendet auf | Frequenz | Annahme |
|---|---|---|---|---|
| Kontinuität und Polarität | Falscher Pin, fehlendes Kabel, vertauschtes Adernpaar, falsch beschrifteter Schaltkreis | Jede Versammlung | 100 % | Gemäß Kundenzeichnung |
| Hochspannungsfestigkeit / dielektrische Beständigkeit | Isolationsfehler, Verunreinigungen, Kriechstromprobleme | Strom- und Steuerleiter vs. PE | 100 % | Gemäß EN 60204-1 oder dem programmspezifischen Wert |
| Isolationswiderstand | Feuchtigkeitseintritt, mangelhafte Isolierung, beschädigte Außenhülle | Stromversorgungs- und Sensorschaltungen | 100 % | Programmspezifisch, typischerweise ≥ 20 MΩ bei 500 V Gleichstrom |
| Schutzverbindungskontinuität | Hochohmiger PE-Pfad, unverbundenes Gehäuse, mangelhafter Schirmanschluss | Gehäuse, Paneele, Abschirmungen, PE-Anschlüsse | 100 % | Unterhalb des Programmlimits gemessen und aufgezeichnet |
| Zugkraft an den Crimpverbindungen | Unterverpresste oder falsch geprägte Anschlüsse | Hochstrom-, Sicherheits- und Steueranschlüsse | 100 % bei Hochstrom- und Sicherheitsschaltungen | Pro Anschluss- und Drahtkombination, gemäß der jeweiligen Norm |
| Chemische Tauchbehandlung von Mantel- und Dichtungsmaterialien | Mantelaufquellen, Versprödung, Weichmacherextraktion, Dichtungsangriff | Bewerbungsunterlagen für das Programm | Pro Programm und bei jeder wesentlichen Änderung | Keine signifikante Dimensionsänderung, keine Härteänderung, keine Rissbildung; dielektrischer Test nach dem Eintauchen bestanden |
| Schleppkettenzyklustest | Strangermüdung, Schutzschildbruch, Mantelabrieb am Ketteneintritt | Kabel für beweglichen Schlitten und Greiferbaugruppe | Konstruktionsverifizierung bei Hub und Geschwindigkeit der Maschine | Die im Vergleich zu den Programmanforderungen erreichten Zyklen wurden mit einer dokumentierten Abweichung gemeldet. |
| Torsionszyklusprüfung | Schirmbruch, Leiterermüdung in Roboterarm-Kabelbäumen | Palettierer- und Roboterarmbaugruppen | Designverifizierung | Zyklen gemäß Anforderung erreicht, keine Schirmunterbrechung |
| IP-/Waschprüfung in montierter Ausrichtung | Wassereintritt an Stecker, Kabelverschraubung und Kabeleinführung | Zusammengebauter Kabelbaum im installierten Zustand | Designverifizierung und nach jeder mechanischen Änderung | Schutzart IP-Schutzart, getestet in der Einbaulage der Maschine |
| Thermische Zyklen mit angelegtem Strom | Anschlussrelaxation, Dichtungsverformung, Strombelastbarkeitsfehler | Strom- und Heizkreise | Designverifizierung | Kein Abbruch oberhalb der Programmgrenze; keine Widerstandsdrift außerhalb des Fensters |
| TDR-/Impedanzprüfung an Datenpaaren | Unverdrillte Spleißstellen, Impedanzdiskontinuitäten, falsche Kabelkategorie | EtherCAT, PROFINET, EtherNet/IP, Encoder-Rückmeldung | 100 %, wo angegeben, andernfalls Designverifizierung | Impedanz und Rückflussdämpfung innerhalb des Protokollfensters über die gesamte Länge |
| Überprüfung metalldetektierbarer Komponenten | Nicht erkennbare Befestigungen oder Clips in einer Produktzone | Komponenten, die im Lebensmittelbereich verwendet werden | Pro Materiallos | Vom Detektor des Kunden bei der angegebenen Apertur und Empfindlichkeit erfasst. |
Die Hochspannungs- und Durchgangsprüfer werden monatlich kalibriert, und die Aufzeichnungen werden aufbewahrt. Jeder der oben genannten Tests erzeugt einen Datensatz, der zusammen mit dem Kabelbaum ausgeliefert wird und den Bediener ausweist. Nicht etwa, weil unsere Kunden schwierig wären, sondern weil im Falle eines Anlagenausfalls um 2 Uhr nachts an einem Sonntag der Unterschied zwischen einer eintägigen Reparatur und dreiwöchigen Diskussionen davon abhängt, ob die Daten vorhanden sind.
Fehler, die wir von anderen Lieferanten beheben
Hierbei handelt es sich um Muster von Kabelbäumen, die in den letzten Jahren zurückgegeben, ersetzt oder aus einer Verpackungslinie aussortiert wurden.
Die Jacke schwoll innerhalb von acht Monaten auf das 1,4-fache ihres Durchmessers an.Der Fall einer niederländischen Käserei. Ein Standard-Industriekabel wurde zweimal täglich mit einem alkalischen Reiniger in einem Schaum- und Spülzyklus gereinigt. Die Reinigungslösung war bei dieser Konzentration und Temperatur chemisch ungeeignet. Daher wurde ein TPE-Mantel angebracht, der durch Eintauchen in die in der Anlage tatsächlich verwendete Reinigungslösung (Konzentration und Temperatur) geprüft wurde.
Lebensmittelqualität, blau, aber schwarz angekommen.Der Lieferant hatte ohne Benachrichtigung ein Standard-Industrieteil verwendet. Das Werk fiel bei einem Audit durch. Das Problem wurde behoben, indem das Material mit einer Zertifikatspflicht spezifiziert und die Farbe in der Zeichnung als kontrollierte Eigenschaft und nicht als Anmerkung aufgeführt wurde.
M12-Granaten innen korrodiert.Außenliegende Edelstahlanschlüsse, innenliegende Standard-Einsatzdichtung, die einem chlorierten Schaum ausgesetzt ist. Die Befestigung erfolgt mit einem anhand der Chemikalienliste ausgewählten Dichtungsmaterial und unter Berücksichtigung des Anzugsmoments der Kupplungsmutter.
Das Energieführungskettenkabel versagte nach 1,2 Millionen Zyklen.Das Kabel war für kontinuierliche Biegung ausgelegt, bestand aber aus einem Leiterbündel der Klasse 5 mit einem Mantel, der auf Chemikalienbeständigkeit und nicht auf Abriebfestigkeit ausgelegt war. Es versagte an der Ketteneinführung, wo die Biegung konzentriert war. Die Reparatur erfolgte mit Litzen der Klasse 6, einem PUR-Mantel und einer korrigierten Klemmvorrichtung, die die Biegung verteilte.
Schirmung mit Anschlusskabel an einem Servokabel.Positionsfehler des Encoders traten in unregelmäßigen Abständen auf; drei Wochen lang wurde der Antrieb dafür verantwortlich gemacht. Die Behebung erfolgte durch eine erneute Terminierung mit einer 360°-Klemme an beiden Enden. Kosten der Reparatur: ein Steckergehäuse und eine Arbeitsstunde.
Heizkabel und Thermoelementkabel sind zusammen gebündelt.Die Siegeltemperatur war auf dem Prüfstand stabil, stieg an der Maschine jedoch auf bis zu 40 °C an, was zu Problemen mit der Siegelqualität führte, deren Diagnose Monate dauerte. Das Problem wurde durch Trennen des Sensorpaares von den Heizleitern und Umverlegen der Leitungen behoben.
Netzwerkkabel teilt sich eine Verteilerkammer mit dem Motorkabel.Zeitweise auftretende PROFINET-Ausfälle, die sich nach einem Neustart stets behoben ließen, wurden durch Trennen der Kammern und erneutes Anschließen der Abschirmung behoben. Dies ist eines der häufigsten Probleme bei Verpackungsmaschinen und lässt sich kostengünstig bereits in der Konstruktionsphase vermeiden.
Standardmäßige RJ45-Durchführung innerhalb einer Reinigungszone.Die Leitung bestand die IP-Prüfung im Neuzustand und füllte sich im ersten Monat mit Wasser. Das Problem wurde durch den Einsatz einer M12-X-codierten Leitung durch eine abgedichtete Durchführung in der Schalttafel behoben.
Sicherheitskanäle teilen sich einen Anschlussblock.Eine einzige Wassereintrittsstelle legte beide redundanten Kanäle gleichzeitig lahm – genau das, was die Norm EN ISO 13849 verhindern soll. Behoben wurde das Problem durch separate Steckverbinder und physisch getrennte Leitungsführung.
Keine Service-Schleife an der Bedienfeldschnittstelle.Bei einer Reparatur am Wochenende baute ein Techniker die Steuereinheit aus und riss dabei zwei Leiter aus einem Stecker. Niemand konnte feststellen, welcher Leiter betroffen war, und die Maschine lief eine Schicht lang mit einem Fehler, der nur bei voller Drehzahl auftrat. Behoben wurde das Problem mit einer ausreichend langen Service-Schleife, um das Bedienfeld öffnen zu können, ohne die Verbindung trennen zu müssen.
Die Kabelverschraubung hat die falsche Größe für das Kabel.Die Schutzart IP69K war gegeben, die Kabelverschraubung war korrekt installiert, konnte aber nicht abdichten, da der Kabeldurchmesser 2 mm unter dem Messbereich der Verschraubung lag. Das Problem wurde durch Anpassen der Verschraubung an den gemessenen Kabeldurchmesser behoben.
Keine dieser elf Lösungen ist ungewöhnlich. Jede einzelne ist das Ergebnis einer überstürzten Entscheidung, und die Behebung jeder einzelnen war teurer als deren Vermeidung. Genau das unterstreicht, wie wichtig es ist, dem Kabelbaum einer Verpackungsmaschine bereits in der Konstruktionsphase besondere Aufmerksamkeit zu widmen.
RFQ-Spezifikationsvorlage
Wenn Sie ein Angebot für einen Kabelbaum für Lebensmittelverpackungen einholen, ermöglicht uns dies, Ihnen eine konkrete Zahl anstelle eines Platzhalters mit eingebautem Puffer zu nennen.
| Artikel | Was man senden soll | Warum wir es brauchen |
|---|---|---|
| Maschinentyp und Funktion | VFFS / HFFS / Thermoformer / Traysealer / Kartonierer / Abfüller / Etikettierer / Palettierer, plus die Funktionen, die der Kabelbaum erfüllt | Legt die gesamte Architektur fest: Flexibilitätsanforderungen, aktuelle Ebenen, Protokoll, Steckverbinderfamilien |
| Zeichnung oder Schaltplan | PDF oder natives CAD-Dokument, alle Anschlüsse beschriftet, alle Stromkreise identifiziert, Schalttafellayout falls verfügbar | Verlässliche Quelle für Drahtanzahl, Drahtstärke und Drahtführung |
| Reinigungschemie – die wahre Liste | Produktnamen, Wirkstoffe, Konzentrationen, Temperaturen, Einwirkzeiten und Häufigkeit der Reinigung | Die mit Abstand wichtigste Zeile in der Angebotsanfrage. Chemikalienbeständigkeit – ohne diese Angabe ist es keine Spezifikation, und die Entscheidung über die Jacke hängt vollständig davon ab. |
| Klassifizierung von Lebensmittelzonen | Welche Stromkreise befinden sich im Produktkontaktbereich, welche im Spritzwasserbereich, welche sind trocken? Farbkonvention, Anforderungen an Metalldetektierbarkeit, Hygienestandards, die die Anlage erfüllt. | Bestimmt die Materialauswahl, die Farben, die erkennbaren Komponenten und die Dokumentation. Fehler in diesem Bereich führen zu Beanstandungen bei Audits. |
| Bewegungsprofil | Welche Gurte sind in den Zugketten verbaut, Hublänge, Geschwindigkeit, Zyklen pro Schicht, verfügbarer Biegeradius, gegebenenfalls Torsion. | Ein Kabel, das 30 Mal pro Minute gebogen wird, durchläuft 2,4 Millionen Zyklen pro Jahr. Daraus ergeben sich die angestrebte Zyklenlebensdauer und die Leiterklasse. |
| Elektrische Daten | Spannungen, Ströme, Antriebsarten, Motorleistungen, Protokoll (EtherCAT / PROFINET / EtherNet / IP / IO-Link), erforderliche Sicherheitsklasse (PL oder SIL). | Leiterdimensionierung, Schirmungskonzept, Kabelkategorie und Aufbau des Sicherheitsschaltkreises |
| Steckverbinder-Stückliste | Exakte Teilenummern, Hersteller, Gegenstück, Codierung, Dichtungsklasse, Gehäuse aus Edelstahl oder beschichtet | Die Lieferzeit für Edelstahl- und Spezialverbinder entspricht in der Regel dem längeren Pol. "M12 equivalent" ist keine Teilenummer. |
| Umgebung und Montage | Umgebungstemperaturbereich, Luftfeuchtigkeit, CIP-Temperatur, Gefrierschrankkontakt, Montageausrichtung, Abflussweg | Kabeleinführungsrichtung und Dichtungsmaterial. Wasseransammlungen sind sowohl ein Montage- als auch ein Dichtungsproblem. |
| Anforderungen an Umwelt- und Validierungstests | IP-Schutzart und -Ausrichtung, chemische Beständigkeit, Zielwert für Schleppkettenzyklen, Temperaturwechselbereich, EMV, Haftungsgrenzen | Jeder dieser Punkte stellt eine Kostenposition dar. Senden Sie die Liste, damit sie im Angebot enthalten ist und nicht erst nach der Bestellung entdeckt wird. |
| Menge und Zeitplan | Prototyp- und Musteranzahl, Musterdatum, Jahresvolumen, Programmlaufzeit, Ersatzteilbedarf | Das Produktionsvolumen bestimmt den Materialeinkauf, die Werkzeugabschreibung und unsere Produktionsplanung. |
| Dokumentations- und Zertifizierungsanforderungen | Materialzertifikate, Erklärungen zum Lebensmittelkontakt, ISO 9001- oder IATF 16949-, EHEDG- oder 3-A-Referenzen, Rückverfolgbarkeitsniveau, Prüfberichte | Die Dokumentenmappe ist Teil der Kosten und Ihrer Verteidigung gegen die Auditprüfung. Teilen Sie uns den Umfang vorab mit. |
| Bekannte Probleme mit dem aktuellen Teil | Feldausfälle, Rücklaufquote, Fotos des ausgefallenen Bereichs, erreichte Lebensdauer, Chargennummern (falls vorhanden) | Wenn Sie einen Lieferanten ersetzen, ist dies der wichtigste Punkt in der Angebotsanfrage. Beschreiben Sie uns, was und wo defekt ist. |
Senden Sie Ihre Anfrage an unseren RFQ-Posteingang. Sie erhalten in der Regel innerhalb von 48 Stunden ein einseitiges DFM (Design for Manufacturing) und ein Angebot. Im DFM zeigen wir Ihnen auf, wo wir das Risiko sehen, selbst wenn uns dies den Auftrag kosten sollte.
Warum Sie mit uns zusammenarbeiten sollten
Wir sind ein Hersteller von kundenspezifischen Kabelbäumen und Kabelkonfektionen in Xiamen. Wir fertigen für Kunden aus den Bereichen Industrieautomation, Medizintechnik, Energie, Automobilindustrie, Audiotechnik und Outdoor-Ausrüstung. Lebensmittelverpackungsmaschinen gehören zu den Bereichen, in denen wir uns besonders gut auskennen, da die dort auftretenden Fehler sehr spezifisch sind.
Was Sie erhalten:
DFM-Test in 48 Stunden, kostenlos, jedes Programm.Auch in Fällen, in denen wir nicht gewinnen. Sollte Ihr Kabelmantelmaterial die Reinigungsmittel in unserer Leitung nicht überstehen, informieren wir Sie, bevor Sie das Kabel bestellen.
Materialvalidierung, nicht Materialversprechen.Wir unterziehen Kandidatenmäntel und -dichtungen einem Tauchtest mit dem in Ihrem Werk üblichen Reinigungsmittel, der entsprechenden Konzentration und Temperatur und bewahren die Proben sowie die Ergebnisse auf. Dieser Test ist der entscheidende Unterschied zwischen einem Datenblatt und einer dokumentierten Position, die Sie einem Auditor vorlegen können.
5-Tage-ECO-Bearbeitungszeit.Steckerwechsel, Mantelwechsel, Farbwechsel, Etikettenwechsel. Fünf Werktage oder eine genaue Erklärung, warum es zu Verzögerungen kommt.
Schleppketten- und Torsionszyklusprüfung gemäß dem Profil Ihrer Maschine.Strichstärke, Geschwindigkeit und Radius gemäß Ihrer Zeichnung, Zyklen im Vergleich zu Ihren Anforderungen, mit dokumentiertem Spielraum.
Unterstützung im Lebensmittelbereich.Konvention mit blauen Schutzjacken, metalldetektierbare Kabelbinder und Clips, hygienische Arbeitsabläufe und die dazugehörige Dokumentation. Wir informieren Sie auch, wenn eine Anforderung für Ihre Anwendung unnötig ist, denn eine Überdimensionierung der Maschine verursacht unnötige Kosten ohne Sicherheitsvorteil.
100 % elektrische Prüfung, 100 % Zugkraft an Hochstrom- und Sicherheitsanschlüssen, 100 % Prüfung der Potentialausgleichsfestigkeit.Vollständige Testprotokolle und Rückverfolgbarkeit bei jeder Lieferung.
Multivarianten-Stücklistenverwaltung.Verpackungsmaschinen werden in regionalen und spannungsspezifischen Varianten ausgeliefert. Wir führen die Variantenmatrix – Stecker, Kabelkategorie, Farbe, Etikett – und liefern den passenden Kabelbaum für die jeweilige Maschine. Es gibt keinen Universalkabelbaum und keine Montageanleitung für die Baustelle.
Für geringe Lautstärke geeignet.Die Mindestbestellmenge für ein neues Programm beträgt 100 Stück. Prototypen- und Pilotserien von 10 bis 50 Stück sind üblich, auch für Maschinenbauer, die Einzelanfertigungen und Nachrüstungen durchführen.
Ein Projektingenieur, ein Kundenbetreuer.Auch in sechs Monaten werden Sie noch von denselben Mitarbeitern angerufen. Sie müssen die Leitung nicht jedes Quartal einem neuen Ansprechpartner erneut erklären.
Wir werden nicht der günstigste Lieferant sein, mit dem Sie sprechen. Wir werden derjenige sein, dessen Gurtzeug auch nach drei Jahren Dreischicht-Reinigung noch an der Maschine ist und dessen Dokumentation die Frage des Auditors nach dem Materialzertifikat beantwortet.
Häufig gestellte Fragen
Frage 1: Wie hoch ist die Mindestbestellmenge für einen kundenspezifischen Kabelbaum für Lebensmittelverpackungsanlagen?
Für neue Programme beträgt die Mindestbestellmenge 100 Stück. Bei bestehenden Programmen mit festgelegter Produktionsmenge fertigen wir gemäß Ihrer Prognose ohne Mindestbestellmenge für Nachbestellungen. Wir haben bereits Serienlieferungen von 20 Stück ausgeliefert. Prototypen- und Nachrüstungsserien von 10 bis 50 Stück sind Routine, was insbesondere für Maschinenbauer relevant ist, die Einzelanfertigungen herstellen.
F2: Können Sie Kabelbäume liefern, die den Anforderungen an Materialien für den Lebensmittelkontakt entsprechen?
Ja, auf Materialebene. Wir verwenden Ummantelungen, Dichtungen und Komponenten, deren Materialien in den entsprechenden Positivlisten aufgeführt sind – FDA 21 CFR 177.2600 und 177.1520 für US-Anwendungen, EU 1935/2004 und EU 10/2011 für europäische Anwendungen – und liefern die Materialdokumentation zusammen mit dem Kabelbaum. Wir sind keine Zertifizierungsstelle für Lebensmittelsicherheit und zertifizieren keine Maschinen. Wir liefern Ihnen die dokumentierte Materialpositionierung, die Ihr Auditor verlangen wird, und teilen Ihnen offen mit, wo unserer Meinung nach Lücken bestehen.
Frage 3: Wie bestimmen Sie die richtige Jacke für unsere Reinigungschemikalien?
Wir benötigen von Ihrem Hygieneteam die genauen Produkte, Konzentrationen, Temperaturen und Einwirkzeiten – nicht die Produktkategorie. Anschließend testen wir die Kandidatenmaterialien unter diesen Bedingungen im Tauchverfahren, bevor wir ein Programm dafür festlegen. Die Proben und Ergebnisse werden archiviert. Eine allgemeine Aussage wie „chemikalienbeständig“ reicht nicht aus, da es Polyurethan-Typen gibt, die 1000 Stunden in Peressigsäure überstehen, und andere, die bereits nach einem Monat versagen. Entscheidend ist die Zusammensetzung, nicht die Polymerfamilie.
Frage 4: Welche Biegelebensdauer können Sie für eine Energieführungskettenanwendung tatsächlich erreichen?
Es hängt von Hublänge, Geschwindigkeit, Biegeradius und Kabelkonstruktion ab, und ohne diese vier Angaben können wir keine konkrete Zahl nennen. Wir bauen die Baugruppe und testen sie in einem Prüfstand mit dem Profil Ihrer Maschine. Anschließend berichten wir über die erreichten Zyklen im Vergleich zu Ihrem Zielwert inklusive der dokumentierten Sicherheitsmarge. Als grobe Richtlinie gilt: Ein feindrähtiger Leiter der Klasse 6 mit einem geeignet gewählten Schleppkettenmantel ist die Ausgangsbasis für alles über eine Million Zyklen pro Jahr – und die Ausfälle treten fast immer am Ketteneintritt auf, nicht in der Mitte des Hubs. Daher ist die Klemmvorrichtung Teil der Konstruktion.
F5: Stellen Sie Kabelbäume für EtherCAT, PROFINET und IO-Link her?
Ja, und wir behandeln sie als drei verschiedene Spezifikationen anstatt als eine einzige Ethernet-Kategorie, da die Anforderungen an Impedanz und Rückflussdämpfung unterschiedlich sind. Wir verwenden impedanzkontrollierte Kabel, die für das jeweilige Protokoll spezifiziert sind, achten auf die Einhaltung der Paargeometrie bis zum Steckeranschluss, halten Netzwerkkabel von Motorkabeln fern und führen TDR-Verifizierungen an den Baugruppen durch, sofern vom Kunden gewünscht. IO-Link ist eine Punkt-zu-Punkt-Verbindung, und der Standard erlaubt ungeschirmte Kabel in bestimmten Längen – wir verwenden aber trotzdem standardmäßig IO-Link-spezifizierte Kabel, da die Anlagen, die es mit herkömmlichen Sensorkabeln einsetzen, uns später kontaktieren.
Frage 6: Können Sie die Sicherheitsschaltungen bauen, und welche Dokumentation stellen Sie zur Verfügung?
Ja. Wir halten redundante Sicherheitskanäle separat isoliert und gekennzeichnet, befolgen die Farbkonvention des Werks, verdrahten Not-Aus-Schalter gemäß der jeweiligen Kategorie und messen die Schutzpotentialausgleichsverbindung an 100 % der Baugruppen. Die Dokumentation umfasst Durchgangs-, Isolationswiderstands-, Hochspannungs- und Potentialausgleichsmessungen mit Prüfprotokollen, die auf eine Charge und einen Bediener rückführbar sind – dies sind die Nachweise, die Ihre benannte Stelle oder Ihr Auditor verlangt, wenn sie die Sicherheitsverdrahtung gemäß EN ISO 13849-2 und EN 60204-1 validieren.
Frage 7: Können Sie einen Kabelbaum übernehmen, der in einer Produktionslinie ausfällt?
Ja, und ein Großteil unserer Verpackungsarbeiten begann so. Senden Sie uns defekte Einheiten, die aktuelle Zeichnung (falls vorhanden) und eine Fehlerbeschreibung inklusive Ort und Bedingungen – nach dem Waschen, nach einer Wartung, bei voller Geschwindigkeit, in einer bestimmten Wagenposition. Wir erstellen einen Demontagebericht, ermitteln die Ursache und schlagen eine korrigierte Konstruktion vor. Die übliche Bearbeitungszeit beträgt zwei bis drei Wochen vom Mustereingang bis zur ersten Charge des reparierten Kabelbaums. Wir informieren Sie auch, falls der Fehler nicht im Kabelbaum liegt – manchmal ist die Kabelführung, die Kette, die Kabelverschraubung oder ein Wartungsfehler die Ursache. Es ist für Sie kostengünstiger, dies frühzeitig von uns zu erfahren.
Starten Sie Ihr Projekt zur Herstellung von Halterungen für Lebensmittelverpackungen
Senden Sie uns die Zeichnung, die Stückliste der Steckverbinder, die Reinigungschemikalien, das Flexprofil und die benötigte Menge. Wir erstellen Ihnen innerhalb von 48 Stunden ein DFM-Dokument und ein Angebot. Falls Sie noch keine Zeichnung haben, senden Sie uns bitte den Maschinentyp, die Funktionen des Kabelbaums, die in der Anlage verwendeten Desinfektionsmittel und einige Fotos der Kabelführung. Wir unterstützen Sie bei der Festlegung des Kabelbaumumfangs und des Validierungsplans, bevor Sie Geld für eine Konstruktion ausgeben, die später überarbeitet werden muss.
E-Mail:[sales5@xmkehan.com]
Typische Reaktionszeit:24 Stunden, Montag bis Freitag
SEO-Keywords:Kundenspezifische Kabelbäume für Lebensmittelverpackungsanlagen, Kabelbäume für Lebensmittelverpackungsmaschinen, Hersteller von lebensmittelkonformen Kabelbäumen, abwaschbare Kabelbäume, IP69K-Kabelbäume, hygienische Kabelbäume, HACCP-konforme Kabelbäume, FDA 21 CFR 177-Kabel, EU 1935/2004-Kabelbäume, 3-A-Hygienekabelbäume, EHEDG-Hygienekabel, blaue Kabelummantelung für die Lebensmittelindustrie, metalldetektierbare Kabelbinder, Schleppkettenkabelbäume, flexible Kabelbäume, torsionsfeste Roboterkabelbäume, Servokabelbäume, VFD-Kabelbäume, Encoder-Rückmeldekabel, M12-Edelstahl-Steckverbinderkabelbäume, IP69K M12-Kabel, Han-Steckverbinderkabelbäume, M23-Servokabelbäume, IO-Link-Kabelbäume, EtherCAT-Kabelbäume, PROFINET-Kabelbäume, EtherNet/IP-Kabelbäume, Ethernet-Kabelbäume (einzelne Adernpaare), Sicherheitskabelbäume nach EN ISO 13849, Maschinenverdrahtung nach EN 60204-1, VFFS-Maschinenkabelbäume, Thermoformmaschinen-Kabelbäume, Kabelbäume für Traysealer, Kartonierer-Kabelbäume, Palettierer Kabelkonfektionen für Roboter, Kabelkonfektionen für Kontrollwaagen, Kabelbäume für Röntgenprüfgeräte, peressigsäurebeständige Kabel, chemikalienbeständige Kabelmäntel, Hersteller von Kabelbäumen für Lebensmittelverpackungen in China, kundenspezifische Kabelbäume ab 100 Stück (Mindestbestellmenge), Lieferant von Kabelbäumen nach ISO 9001, Kabelbaumfabrik in Xiamen.